

Stempling er en kerneproces i bearbejdning af præcisionsmetalkomponenter. Stemplingsdele af rustfrit stål er meget udbredt i den interne strukturelle støtte af præcisionsudstyr inden for kraftelektronik, ny energistyring og andre områder. Den samlede kvalitet af det færdige produkt bestemmes af udvælgelsen af råmaterialer, formdesign, udstyrspræcision og formningsparametre. En mangel på kontrol i nogen af disse aspekter vil direkte føre til defekter i dimensioner, udseende og mekaniske egenskaber. Rustfrit stål har høj sejhed og et bredt hårdhedsområde, hvilket stiller højere krav til hele stemplingsprocessens kontrolstandarder sammenlignet med almindelige koldvalsede- stålplader.

Sprængninger er den hyppigste formningsdefekt i stemplingsdele i rustfrit stål. Kerneårsagerne er koncentreret i matriceafstanden og skærkanttilstanden. For stor frigang vil medføre, at metalpladen bliver strakt og revet under klipning, hvilket genererer grove grater på kanterne; utilstrækkelig frigang vil fremskynde slid på matricen og konstant generere sekundære grater. Kant sløvning kan også beskadige den afklippede sektion. Når hårdheden af rustfrit stål råmaterialer øges, og den eksisterende matricehårdhed ikke matcher, vil gratdefekter hurtigt blive fremtrædende. Dette kan forbedres ved at erstatte matricestålet med en højere hårdhed, reducere stemplingshastigheden og øge emneholderens kraft.
At bedømme passendeheden af matriceafstanden for stemplingsplader af rustfrit stål kræver at stole på kvantitative standarder for pladetykkelse og trækstyrke, ikke subjektive justeringer baseret på manuel erfaring. Standardafstanden for 1,0 mm koldvalsede- stålplader er 5 %~8 % af pladetykkelsen. Rustfrit stål har højere sejhed, og frigangen skal justeres til 8% ~ 12% af arktykkelsen. Visuel inspektion af den stemplede sektion er mulig; et lyst bånd, der optager en-tredjedel af sektionen, indikerer en tilfredsstillende frigang; et smalt lyst bånd indikerer en stor frigang; og et dobbelt lyst bånd indikerer en lille frigang. En kedelig, bagende stemplingslyd kan også være med til at indikere unormal clearance.
Overfladeridser og fordybninger er nøgleproblemer, der påvirker præcisionen af den ledende kontaktflade på progressive rustfri stemplinger, især for elektriske elektroniske komponenter, hvor kravene til overfladeintegritet er strenge. Grove formhulrum og utilstrækkelig overfladehårdhed kan nemt forårsage flosser og ridser på pladen. Regelmæssig formpolering og titaniumbelægning eller DLC-slidbestandige-belægninger kan reducere friktionstab. Samtidig kan oliepletter og jernspåner fra den indkommende plade presses ind i pladeoverfladen under stempling. Derfor skal der tilføjes en pladerensnings- og-højtryksluftblæsningsproces før stempling for at forhindre udseendedefekter ved kilden.
Dimensionsudsving i batchproduktion er en stor udfordring, der begrænser fremstillingskonsistensen af stemplingsdele i rustfrit stål. Dimensionsafvigelser mellem forskellige perioder inden for samme batch stammer ofte fra tre typer problemer: løse formfastgørelsesstrukturer og slid på styresøjler og -bøsninger forårsager direkte positioneringsfejl; forskelle i tykkelse, hårdhed og tilbagespringskoefficient for plader af rustfrit stål fra forskellige stålværker og partier; og ustabil trykudgang fra luftpuder og fjedre, hvilket fører til uordnede pladedannende strømningsmønstre. Før produktionen skal pladens hårdhed og tykkelse testes batch for batch, og stanselufttrykket og de elastiske komponenter skal opretholdes regelmæssigt for at stabilisere formningstrykket.
Et omfattende proceskontrolsystem er den underliggende logik for at sikre den langsigtede-pålidelighed af OEM-tilpassede rustfrit stålpladestemplingsdele. Der er ingen enkelt, enkel formgivningsløsning til stempling af rustfrit stål; kvalitetskontrol gennemsyrer hele processen, fra udvikling af forme og råvarelager til stempling og efter-behandling. Standardiseret frigangsdesign, for-forarbejdning af råmaterialer, slid-bestandig beskyttelse mod skimmelsvamp og stabil kontrol af formningstrykket kombineres for konsekvent at producere rustfrit stålstemplede komponenter med ensartede tolerancer, korrosionsbestandighed og elektrisk ledningsevne, velegnet til langsigtede-, komplekse driftsforhold for nyt energi- og kraftelektronisk udstyr.
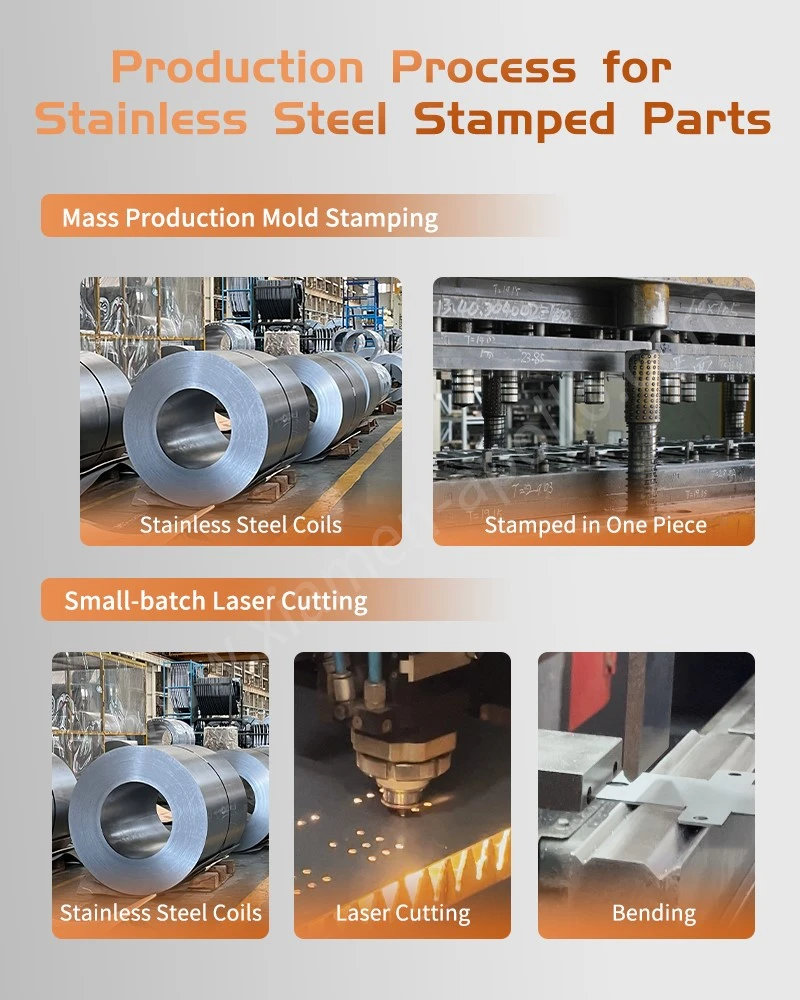
Baseret på det førnævnte komplette standardiserede stemplingskontrolsystem har vores egen-udvikledeStemplingsdele i rustfrit stålkun bruge austenitisk rustfrit stål af elektrisk-kvalitet som basismateriale. De har et komplet sæt processer, herunder multi-progressiv formdannelse, lav-temperatur-ældningsstressaflastning og elektrisk-passivering. Der opretholdes streng kontrol over tværsnitsgrater, overfladeplanhed og batchdimensionelle tolerancer. De er velegnede til ekstreme temperaturvariationer og saltsprayforhold i forskelligt strømudstyr såsom relæer, energilagringsomformere og køretøjsmonterede elektroniske kontroller. Skræddersyede-uregelmæssige strukturelle dele er tilgængelige efter anmodning, og komplette batchinspektionsrapporter leveres.
Hvis du har brug for stempling af rustfrit metal til at matche nyt energi- og kraftelektronikudstyr, kan du sende dine tekniske tegninger for at få professionelle tekniske løsninger og produkttilbud.
kontakt os
