

Elektronstrålesvejsning (EBW), som en vigtig gren inden for høj-strålebehandlingsteknologi, indtager en betydelig position inden for præcisionsfremstilling på grund af dens høje energitæthed, lave varmetilførsel og høje-præcisionskontrolmuligheder. Sammenlignet med traditionelle svejsemetoder har elektronstrålesvejsning ikke kun fordele såsom hurtig svejsehastighed, lille varme-påvirket zone og fremragende deformationskontrol, men har også ekstremt stærk gennemtrængningsevne og fremragende svejsedybde-til-forhold, hvilket gør den særligt velegnet til fremstilling af komponenter med høj præcision, høje krav til genanvendelse og høje krav til gendannelse. I magnetiske låserelæer og deres nøglekomponenter er elektronstrålesvejseteknologi gradvist ved at blive en af kerneprocesserne.
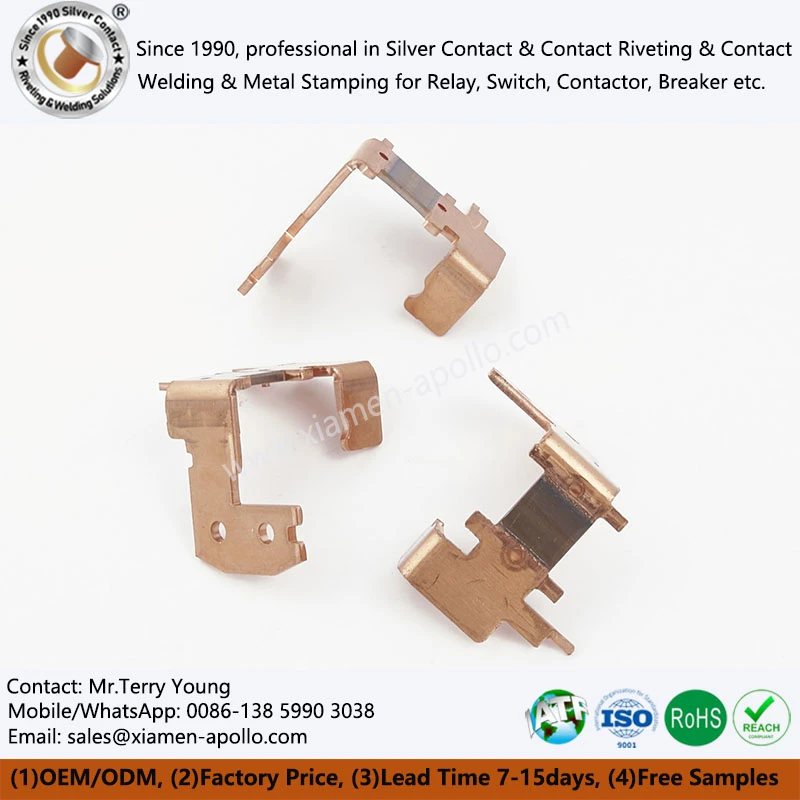
Fra et procesperspektiv omfatter faktorer, der påvirker elektronstrålesvejsekvalitet, hovedsageligt design af svejsestruktur, kontrol af samlingsgab, værktøjs- og armaturdesign og svejseparameterindstillinger. Disse faktorer interagerer for i fællesskab at bestemme den endelige svejsekvalitet og produktydelse.
For det første er svejsestruktur og pasformsgab fundamentale faktorer, der bestemmer svejsekvaliteten. I den faktiske produktion er svejsetyper forskellige, herunder stumpsvejsninger, kantsvejsninger, periferiske svejsninger og mikro-punktsvejsninger. For ledende komponenter i magnetiske låserelæer, såsom kobbermanganin-shunten, er strukturen typisk ret indviklet, hvilket kræver ekstrem høj præcision i svejsespalter. Et passende mellemrum bidrager ikke kun til den stabile overførsel af elektronstråleenergi, men forhindrer også defekter såsom ufuldstændig sammensmeltning eller gennembrænding under svejsning. Derfor skal materialeegenskaber, ledningsevnekrav og strukturel styrke overvejes grundigt i designfasen, og den optimale svejsestruktur skal bestemmes gennem procesverifikation.
For det andet spiller værktøj og armaturer en afgørende rolle i elektronstrålesvejseprocessen. På den ene side skal armaturet sikre arbejdsemnets positioneringsnøjagtighed, så svejseområdet er inden for elektronstrålens optimale område. På den anden side, for ledende materialer såsom kobber-manganshunts, er varmeledningsevnen høj, og ujævn varmefordeling under svejsning kan føre til lokal overophedning eller deformation. Derfor skal armaturets design balancere fastspændingsstabilitet og varmeafledningskapacitet, og materialer med høj varmeledningsevne vælges normalt for at forbedre varmeoverførselseffektiviteten. Derudover skal armaturet til miniaturerelækomponenter, såsom Manganin Shunt for Single Phase Latching Relay, også have en bufferfunktion for at forhindre strukturel deformation forårsaget af klemspænding.

Med hensyn til procesparametre er svejsekraft og varmeoverførselsenergi de mest kritiske kontrolvariable. Svejseeffekt bestemmes af både accelererende spænding og strålestrøm, og dens størrelse påvirker direkte svejsegennemtrængning. For stærkt ledende materialer, såsom kobber-manganin-shunt, kan en passende forøgelse af effekten øge gennemtrængningen, men overdreven effekt kan føre til overophedning af materialet eller mikrostrukturel nedbrydning. Varmeoverførselsenergi bestemmes af både effekt og svejsehastighed og har en væsentlig indflydelse på svejsedannelseskvaliteten. Højere varmeoverførselsenergi hjælper med at danne en stabil svejsestruktur, mens lavere varmeoverførselsenergi er velegnet til at reducere varmetilførslen og forhindre deformation.
Desuden påvirker svejsekvaliteten direkte den samlede elektriske ydeevne i høje-applikationer, såsom shuntterminaler til magnetiske låserelæer. Ved at optimere svejseparametre og strukturelt design kan kontaktmodstanden effektivt reduceres, og strømmålingsnøjagtigheden kan forbedres. I smarte målere og nye energisystemer er stabiliteten af Manganin Shunt for Electricity Meters særlig kritisk, og elektronstrålesvejsning er en af nøgleteknologierne til at opnå høj konsistens og høj pålidelighed.
Fra et fremstillingsprocess perspektiv muliggør kombinationen af mangankobberstempling og elektronstrålesvejsning masseproduktion af komplekse strukturelle komponenter, samtidig med at præcisionen bevares. Dette er af stor betydning for miniaturiseringen og den høje-udvikling af moderne elektriske komponenter. Samtidig kan sammensatte strukturelle komponenter såsom statiske kobberplader med mangan også opnå høj-kvalitetsforbindelser mellem flere materialer gennem elektronstrålesvejsning.

Generelt påvirkes elektronstrålesvejsekvaliteten af en række procesfaktorer, der kræver præcis matchning fra strukturelt design til parameterkontrol. I det typiske anvendelsesscenarie med magnetiske låserelæer forbedrer den dybe integration af elektronstrålesvejseteknologi med nøglekomponenter såsom kobbermanganin-shunts ikke kun den elektriske ydeevne og strukturelle pålidelighed af shuntterminalen, men giver også afgørende teknisk support til udviklingen af høj-elektrisk udstyr. Med den fortsatte udvikling af smarte net og den nye energiindustri vil elektronstrålesvejseteknologi spille en endnu vigtigere rolle i fremstillingen af høj-elektriske komponenter.
kontakt os
For information om anvendelse af elektronstrålesvejsning iManganin-shuntmodstande, kontakt os venligst for professionel teknisk support og skræddersyede løsninger.
